以下是:云南省怒江市MS埋刮板输送机可定制2026的产品参数
以下是:云南省怒江市MS埋刮板输送机可定制2026的图文视频
【衡泰】持续拓展产品矩阵,现有
福贡FU埋刮板输送机、
泸水FU410刮板输送机、
文山TH斗式机、
楚雄粉尘加湿搅拌机定制、
大理NE400斗式机、
红河不锈钢螺旋输送机等,满足不同场景需求。
MS埋刮板输送机可定制2026,
衡泰重工机械制造(怒江市分公司)为您提供
MS埋刮板输送机可定制2026的资讯,联系人:
刘女士,电话:
【18731729180】。 云南省,怒江傈僳族自治州 怒江傈僳族自治州,云南省辖民族自治州,位于云南省西北部,地处东经98°39′~99°39′,北纬25°33′~28°23′之间,北接西藏自治区林芝市察隅县,东北临迪庆藏族自治州,东靠丽江市,东南连大理白族自治州,南接保山市,总面积14703平方千米。截至2022年底,怒江傈僳族自治州常住人口为54.6万人。截至2023年5月,怒江傈僳族自治州辖1个县级市、1个县、2个自治县,州人民政府泸水市大练地街道。
想要更直观地感受MS埋刮板输送机可定制2026产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!
以下是:云南怒江MS埋刮板输送机可定制2026的图文介绍
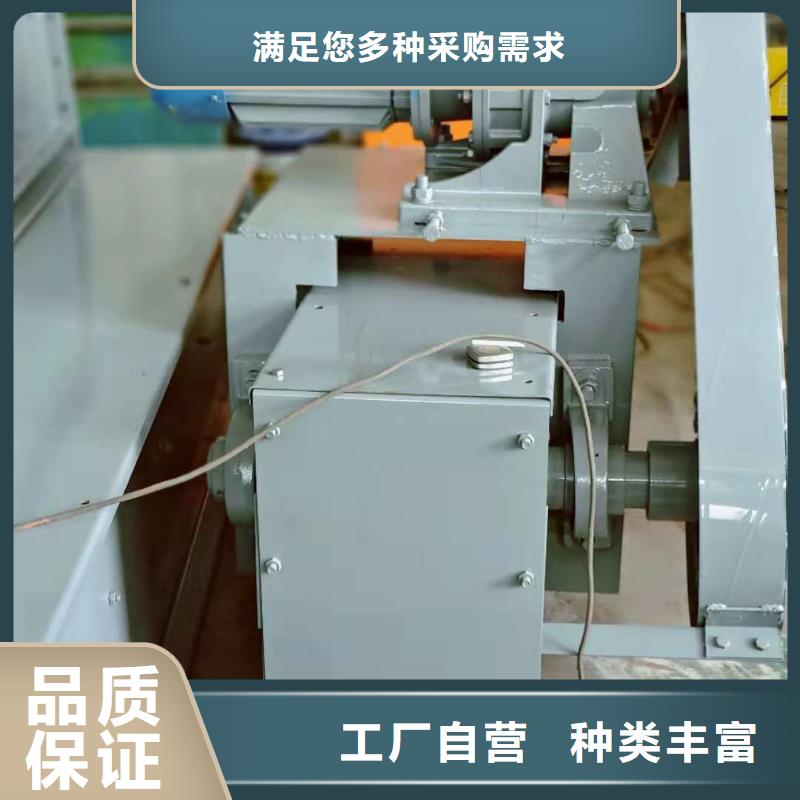

华尔云在封闭的机壳内借运动着的链条刮板与煤的摩擦将煤连续输出链条刮板在运行时埋于被输送的煤中固接在牵引链上的刮板在封闭的料槽中输送散状物料的输送机。这种输送机的牵引链和刮板都埋入物料中,刮板只占料槽的一部分断面,物料占料槽的大部分断面。它能水平、倾斜或垂直输送物料。水平输送时,所用刮板为平条形,利用埋入散料的链条和刮板对散料层的切割力大于槽壁对散料阻力的原理,使散料随刮板一起向前移动,此时移动的料层高度与槽宽之比在一定的比值范围之内,物料流是稳定的。需要进行垂直输送的埋刮板输送机刮板输送机制造需围绕“材质适配、工艺、质量可控、场景定制”四大核心,覆盖从原材料预处理到整机出厂的全流程,每个环节需严格遵循行业标准(如GB/T 10596、MT/T 105),并针对矿山、食品、化工等不同场景做专项工艺优化。以下是制造全流程的关键要点拆解: 一、制造前准备:设计输入与材料选型 1. 设计输入确认(匹配工况需求)制造前需明确3类核心参数,避免后期适配性问题: 工况参数:输送物料(粒度≤300mm/粉状/粘性)、输送量(50~2000t/h)、输送距离(≤1000m)、环境条件(温度30~500℃/腐蚀/防爆); 结构参数:链条类型(圆环链/模锻链/直板链)、机槽尺寸(宽400~1600mm×高200~800mm)、驱动功率(15~1000kW); 合规要求:矿山需MA认证、食品需GB 16754卫生标准、化工需GB 3836防爆标准。 2. 核心材料选型(按部件功能匹配)不同部件因受力、磨损、环境暴露差异,需针对性选料,关键材料及标准如下: 部件 常用材质 材质标准 核心性能要求 场景优化 链条 20Mn2/25MnV(矿山);316L(化工) GB/T 127182021(矿用链) 抗拉强度≥1080MPa,破断拉力≥520kN(Φ18×64) 高温场景选310S耐热钢(耐800℃) 机槽 Q355B(普通);NM400(耐磨);304(食品) GB/T 341462023(耐磨钢) 耐磨钢硬度HB360400,焊接接头抗拉≥345MPa 腐蚀场景内壁涂PTFE涂层(耐酸碱) 刮板 Mn13(冲击);Q345(轻载) GB/T 241862022(耐磨钢板) 冲击韧性≥20J/cm2,磨损量≤0.1mm/千小时 食品场景做镜面抛光(Ra≤0.4μm) 链轮 40Cr(普通);ZG30MnSi(重载) GB/T 30772015(合金结构钢) 齿面淬火HRC4855,心部韧性HB220250 粉尘场景齿面镀硬铬(增厚50μm) 驱动部件 电机外壳HT200;减速器齿轮20CrMnTi GB/T 94392010(灰铸铁)齿轮精度≥GB/T 10095.2 6级,电机绝缘≥F级 防爆场景电机隔爆面粗糙度Ra≤6.3μm 二、核心部件制造工艺(精度与强度控制) 1. 链条制造(以矿用圆环链为例,GB/T 12718标准) 流程1:线材预处理 直径Φ18mm合金钢线材经冷拔(公差±0.1mm)→ 球化退火(温度720~760℃,保温4h),降低硬度便于成型; 流程2:链环成型 用数控圆环成型机弯制链环(半径公差±0.2mm),避免圆弧段褶皱(影响强度); 流程3:焊接与去应力 采用闪光对焊(焊接电流800~1200A,顶锻压力15~20MPa)→ 焊后去应力退火(温度550~600℃,保温2h),焊接内应力; 流程4:热处理强化 整体调质(860℃淬火+580℃回火)→ 焊接接头局部补淬,确保链环整体硬度HB240280,避免局部脆化; 流程5:检测 逐节拉力试验(加载至破断拉力80%,无变形)→ 磁粉探伤(检测焊接裂纹,Ⅱ级合格)→ 尺寸抽检(节距误差≤0.5%)。 2. 机槽制造(以耐磨型机槽为例) 流程1:板材切割 用数控等离子切割机切割NM400钢板(侧板/底板),尺寸精度±1mm,切口粗糙度Ra≤25μm; 流程2:折弯成型 侧板折弯成U型(角度90°±0.5°),折弯处做R5mm圆弧过渡(防应力集中),用压力机校平(平面度≤2mm/m); 流程3:焊接工艺 采用机器人CO?气体保护焊(电流220~250A,电压25~28V),先焊内侧密封焊缝(避免漏料),再焊外侧加强焊缝(高度≥板厚); 焊接前预热至120~150℃(防止NM400钢冷裂纹),焊后缓冷至室温; 流程4:质量检测 超声波探伤(焊缝内部缺陷,Ⅱ级合格)→ 水压试验(注水0.3MPa,30min无渗漏)→ 尺寸复核(对接错口≤3mm)。 3. 链轮制造(以40Cr锻钢链轮为例) 流程1:锻造成型 40Cr钢坯经模锻(重载)/自由锻(轻载)→ 锻后正火(920℃保温1h,空冷),细化晶粒; 流程2:粗加工 数控车床车削外圆、内孔(内孔与轴配合精度H7),留0.5mm精加工余量; 流程3:齿形加工 数控滚齿机加工齿形(模数10,压力角20°),齿形精度±0.05mm,齿面粗糙度Ra≤6.3μm; 流程4:热处理 齿面高频淬火(感应加热温度900~950℃,保温6s)→ 低温回火(200℃保温2h),确保齿面HRC4855,心部HRC2530; 流程5:精磨与检测 磨齿机精磨齿面(Ra≤1.6μm)→ 齿距偏差检测(≤0.08mm)→ 动平衡试验(转速≥1500r/min,不平衡量≤10g·mm)。 4. 驱动装置制造(减速器+电机) 减速器:20CrMnTi齿轮经渗碳淬火(渗碳层0.8~1.2mm,表面HRC5862)→ 数控磨齿机精磨(精度6级)→ 箱体检漏(0.3MPa气压,30min无泄漏); 电机:定子绕组真空浸漆(绝缘等级F级)→ 转子动平衡试验→ 防爆电机隔爆面加工(间隙≤0.15mm,符合GB 3836.2)。


云南怒江埋刮板输送机工作原理:在封闭的机壳内借运动着的链条刮板与煤的摩擦将煤连续输出,链条刮板在运行时埋于被输送的煤中固接在牵引链上的刮板在封闭的料槽中输送散状物料的输送机。这种输送机的牵引链和刮板都埋入物料中,刮板只占料槽的一部分断面,物料占料槽的大部分断面。它能水平、倾斜或垂直输送物料。水平输送时,所用刮板为平条形,利用埋入散料的链条和刮板对散料层的切割力大于槽壁对散料阻力的原理,使散料随刮板一起向前移动,此时移动的料层高度与槽宽之比在一定的比值范围之内,物料流是稳定的。刮板输送机链条润滑剂的更换周期并非固定值,核心是根据工况强度、润滑剂类型、链条运行状态动态调整,需通过“基础周期参考+现场监测验证”双重方式确定,避免过度润滑(浪费成本)或润滑不足(加剧磨损)。 一、确定更换周期的3个核心影响因素(先判断前提)不同场景下,润滑剂的失效速度差异极大,需先明确以下3个前提,再初步锁定周期范围:1. 工况强度:磨损/腐蚀越严重,周期越短 重载冲击(矿山、矿石输送):链条与链轮摩擦剧烈,润滑剂易因高温、挤压快速失效,周期需缩短(如常规35天/次); 轻载平稳(粮食、塑料颗粒):摩擦强度低,润滑剂消耗慢,周期可延长(如715天/次); 特殊环境(高温/腐蚀/潮湿):高温会让润滑剂碳化、腐蚀会让润滑剂变质、潮湿会让润滑剂乳化,周期需比常规场景再缩短20%50%(如高温场景23天/次,化工腐蚀场景57天/次)。2. 润滑剂类型:耐受性能越强,周期越长 不同润滑剂的“抗失效能力”差异显著,需匹配类型确定基础周期: 润滑剂类型 适用场景 基础更换周期(常规工况) 核心优势(决定周期) 二硫化钼锂基脂粉尘、重载 35天/次含固体润滑剂(二硫化钼),摩擦面附着性强,不易被粉尘冲刷 复合磺酸钙基高温脂 高温(≥200℃) 23天/次高温下不流失、不碳化,但持续高温仍会缓慢消耗 聚四氟乙烯基润滑脂 腐蚀、化工 57天/次耐酸碱腐蚀,形成的润滑膜不易被化学介质破坏 防锈型抗磨液压油 潮湿、食品 1015天/次 液体形态易渗透链节,但潮湿环境下需防乳化,周期略长 3. 链条运行参数:负载/转速越高,周期越短 负载:实际工作拉力越接近系数上限(如矿山场景接近4.5倍系数),链条受力越大,润滑剂被挤压流失越快,周期需缩短10%20%; 转速:链速超过0.8m/s(如大运量输送机),摩擦生热加剧,润滑剂易因高温失效,周期需比低速(≤0.5m/s)场景缩短30%。 二、更换周期的4步确定流程(可直接落地)结合上述因素,按以下步骤可确定周期,且需定期验证调整:1. 步:按“场景+润滑剂类型”查基础周期(参考标准) 先根据现场实际情况,从“场景润滑剂”对应表中获取基础周期(如“矿山粉尘场景+二硫化钼锂基脂”,基础周期35天/次),这是初始执行标准。2. 第二步:现场监测“润滑剂失效信号”(关键验证) 基础周期仅为参考,需通过日常检查判断润滑剂是否真的失效,若未失效可适当延长周期,若已失效则需缩短,核心监测3个信号: 看外观:停机后观察链节销轴、链轮齿面的润滑剂——若润滑剂呈“干涸状、粉末状”(失效)、“乳化发白”(潮湿进水)、“颜色变黑且有异味”(高温碳化/杂质混合),需立即更换;若仍呈均匀油脂状,无结块/流失,可延长12天再检查; 摸温度:运行30分钟后,用手背轻触链节——若链节温度超过60℃(正常≤50℃),说明润滑不足(摩擦生热加剧),需缩短更换周期; 查磨损:每周用卡尺测链环直径——若磨损量比上周增加超过0.1mm(常规每周磨损≤0.05mm),说明润滑剂失效导致磨损加快,需立即调整周期(如从5天/次缩短至3天/次)。3. 第三步:结合“运行时长”动态调整(避免过度消耗) 若输送机并非24小时连续运行,可按“实际运行时长”折算周期: 例:基础周期3天/次(按24小时连续运行),若实际每天仅运行8小时(1/3时长),可将周期延长至3×3=9天/次,再通过第二步监测验证是否合适; 注意:即使停机,若处于潮湿/腐蚀环境,润滑剂仍会缓慢变质,停机超过7天,再次开机前需重新补涂润滑剂(无需等原周期)。4. 第四步:固定周期后“每月复盘”(形成闭环) 确定稳定周期后,每月需复盘2个数据: 链条月磨损量:若磨损量稳定在“每周≤0.05mm”,说明周期合适;若磨损量突然增大,需重新检查润滑剂类型或调整周期; 润滑剂消耗量:若每月消耗量过大(如远超厂家的“每米链条每次涂油量”),可尝试在确保润滑有效的前提下,适当延长12天周期,平衡成本与效果。 三、不同场景的“更换周期示例”(直接参考)结合上述方法,以下为常见场景的终确定周期,可直接对标: 矿山重载(Φ18×64链条,二硫化钼锂基脂,每天运行16小时):基础周期3天/次,监测发现5天后润滑剂仍未干涸,调整为5天/次,且每月磨损量稳定,终固定为5天/次; 化工腐蚀(316不锈钢链条,聚四氟乙烯基润滑脂,每天运行8小时):基础周期5天/次,监测发现7天后润滑剂轻微乳化,调整为6天/次,乳化现象消失,终固定为6天/次; 粮食轻载(Φ14×50链条,通用锂基脂,每天运行10小时):基础周期7天/次,监测发现12天后润滑剂仍有效,调整为12天/次,链条磨损正常,终固定为12天/次。 四、融入检查表的实操建议(落地关键)在之前的《刮板输送机链条日常维护检查表》中,可新增2项记录,确保周期管理闭环:1. 在“每周检查”的“润滑状态”栏,补充记录“润滑剂外观(□油脂状/□干涸/□乳化)”“链节温度(___℃)”,作为调整周期的依据; 2. 在“闭环管理记录”中,新增“润滑剂周期调整说明”(如“因链节温度超60℃,将周期从5天缩短至3天”),便于后续追溯优化。为帮你更地确定现场周期,我可以整理一份刮板输送机润滑剂更换周期测算表,只需填写“工况类型、润滑剂型号、每日运行时长”3个参数,就能自动生成基础周期和监测重点,需要吗?

云南怒江刮板输送机凭借连续输送能力强、能适应恶劣工况(如高温、高尘、大倾角)、可弯曲适配复杂地形等优势,广泛应用于煤炭、矿山、冶金、化工、环保等多个工业领域。不同场景下,其机型选型、功能侧重存在差异,以下按核心行业展开详细解析:1. 煤炭行业:核心输送设备,贯穿开采全流程这是刮板输送机主要的应用领域,适配井下复杂巷道与地面分选场景,是煤炭开采的“运输动脉”。井下综采工作面:作为综采成套设备的核心,选用大功率长运距机型(如SGZ1400系列),不仅承担煤炭输送任务,还为采煤机提供运行轨道,与液压支架协同作业。例如特厚煤层工作面中,输送能力达8000吨/小时的机型,可匹配年产2000万吨的开采需求,能适应井下±25°倾角、潮湿多尘的环境,且具备防爆、断链保护等功能。 井下掘进工作面:多采用中小型可弯曲机型(如SGB620系列),伴随掘进机推进输送原煤,机身可灵活弯曲,适配巷道转弯或起伏地形,保障掘进与输送同步推进。 地面选煤厂:用于原煤分选后的中煤、矸石等物料转运,常搭配分级筛、破碎机使用,部分采用封闭型槽体减少粉尘外溢,适配选煤厂多环节、高频次的转运需求。2. 金属矿山:适配高磨损工况,输送矿石与尾矿针对金属矿石(铁矿石、铜矿石等)硬度高、磨损强的特点,刮板输送机多采用强化耐磨设计,应用于井下采场和地表选矿环节。井下采场:在地下开采的回采工作面,输送后的块状矿石,机型需具备高耐磨中部槽和高强度刮板链(如表面堆焊耐磨合金的链条),可承受大块矿石的冲击与摩擦,部分机型支持斜井输送,倾角可达15°-20°。 地表选矿厂:用于破碎后矿石的转运、尾矿输送等,例如将浮选后的精矿输送至烘干设备,或把尾矿输送至尾矿库。部分场景选用耐腐蚀机型,应对尾矿水中含有的酸碱成分,避免设备锈蚀。3. 冶金与建材行业:耐受高温,输送炉渣与熟料适配高温、高尘的特殊工况,核心用于高温物料的输送,对设备的耐热性和密封性要求较高。冶金行业:输送炼钢、炼铁后的高温炉渣,选用耐热钢材质的刮板输送机(如12Cr1MoV材质部件),可耐受400 800℃的高温,避免高温下部件变形或失效。同时,封闭槽体设计能防止炉渣飞溅,保障现场。 建材行业:在水泥、石灰生产中,输送水泥熟料、石灰粉等物料。例如水泥生产线中,将回转窑产出的熟料输送至冷却机,或把原料仓中的石灰石粉输送至磨粉机,机型多为埋刮板输送机,兼具密闭性与耐磨性能,减少粉尘污染。4. 化工行业:适配腐蚀工况,输送特种物料针对酸碱、腐蚀性物料,采用专用耐腐蚀材质,保障输送过程的稳定性与性。 腐蚀性物料输送:如输送化工生产中的酸碱溶液残渣、盐类物料等,选用304、316L不锈钢材质或衬胶刮板的机型,防止物料腐蚀设备部件,避免泄漏引发事故。 粉料与颗粒料转运:用于化肥、化工助剂等物料的车间内转运,例如将尿素颗粒从反应釜输送至仓储设备,密闭式机型可防止物料受潮或污染环境。5. 环保与固废处理行业:适配复杂物料,兼顾环保需求应对垃圾、废渣等成分复杂的物料,重点解决输送过程中的污染与设备损耗问题。垃圾焚烧发电:输送未经分拣的生活垃圾或焚烧后的炉渣,机型需具备防缠绕、防卡堵设计(如加宽刮板间距),避免塑料袋等杂物缠绕刮板链;同时封闭槽体能减少异味与粉尘扩散。 固废与危废处理:在医疗废物、工业危废处理流程中,输送破碎后的废料至处理设备,部分采用防腐蚀、防泄漏机型,防止危废中的有害物质污染环境或腐蚀设备。6. 其他领域除上述主流领域外,刮板输送机还可用于粮食加工(输送玉米、小麦等颗粒原料,需选用卫生级材质,避免污染)、港口散料转运(辅助输送煤炭、矿石等大宗散料,适配港口露天、高尘环境)等场景,通过定制化改造适配不同物料与工况需求。


云南怒江刮板输送机的质量是决定其可靠性、寿命和经济性的核心要素,涉及材质选择、制造工艺、设计标准、认证合规性、智能化水平等多个维度。以下是基于行业标准与实际应用的深度解析:一、材质:性能与成本的平衡点1. 核心部件材质要求刮板链:需兼顾耐磨性与抗疲劳性。在长运距、重载工况(如煤炭综采)中,优先选用 23MnNiMoCr54 合金钢(抗拉强度≥1200MPa),通过淬火 + 回火处理抗疲劳性能,寿命可达 2-3 年。在高磨损场景(如金属矿山),可采用表面堆焊耐磨合金的链条,磨损速度降低 50% 以上。中部槽:采用 NM360/NM400 耐磨钢板(硬度 HB360-400),焊接工艺需严格控制预热温度(100-150℃)和填充材料(如 GHS-70 焊丝),确保焊缝强度匹配母材。链轮:锻造 27SiMn 钢经调质 + 表面淬火(HRC45-50),齿面硬化层深度≥4mm,寿命较普通碳钢 3 倍以上。2. 特殊工况材质适配高温环境(如水泥熟料输送):选用 316L 不锈钢或耐热铸铁,可耐受 450℃以上高温。腐蚀性环境(如化工物料):采用聚氨酯刮板或内衬橡胶的槽体,避免金属腐蚀。二、制造工艺:细节决定长期稳定性1. 焊接与装配精度中部槽焊接:采用 80% Ar+20% CO?混合气体保护焊,控制电流 250-280A、电压 24-26V,确保焊缝无裂纹、气孔,超声波探伤达 Ⅱ 级标准。链轮加工:数控线切割齿形后进行氮化处理,齿形误差≤0.05mm,与链条啮合间隙≤2mm,减少跳链风险。整机装配:中部槽对接错口量≤3mm,刮板链预紧力控制在额定张力的 80%-90%,避免过紧导致电机过载或过松引发跳链。2. 热处理与表面处理链环强化:圆环链经等温淬火(贝氏体组织),抗拉强度至 1470MPa 以上,抗冲击功≥40J,断裂伸长率≥12%。防腐处理:整机喷涂环氧富锌底漆(干膜厚度≥80μm)+ 丙烯酸聚氨酯面漆(干膜厚度≥60μm),盐雾试验寿命≥1000 小时,适用于潮湿矿井或露天环境。三、设计标准:与效率的双重保障1. 结构设计优化机头 / 尾传动部:采用分体式变频软启动技术(如 ABB ACS880 系列),实现重载无冲击启动,电机功率因数≥0.95,能耗降低 15% 以上。中部槽布局:采用哑铃销连接(抗拉强度≥1500kN),弯曲段曲率半径≤12m,适应巷道起伏或转弯需求。智能监测系统:集成链条张力传感器、温度传感器和 AI 高清摄像头,实时监测链环变形(精度 ±0.5mm)、电机温度(精度 ±2℃),故障预警响应时间≤200ms。2. 冗余设计过载保护:配置限矩型液力耦合器(如 VOITH Turbo DIWA 系列),当负载超过额定扭矩 1.5 倍时自动打滑,避免电机烧毁或链条断裂。断链保护:采用霍尔传感器检测链条速度差,断链后 0.3 秒内触发制动装置,制动距离≤0.5m。四、认证合规:市场准入与品质背书1. 国内认证MA/KA 认证:矿用刮板输送机需通过安标中心的标志认证,涵盖防爆性能(如 Ex d I Mb)、阻燃抗静电(如 MT/T 105-2006)等要求。3C 认证:非矿用设备需通过中国强制性产品认证,涉及电气(GB 14048.1)、机械(GB 16754)等标准。2. 国际认证CE 认证:出口欧盟设备需符合 MD 机械指令(2006/42/EC)和 ATEX 防爆指令(2014/34/EU),电机防护等级≥IP65。UL 认证:北美市场需通过 UL 508A 工业控制设备标准,确保电气系统可靠性。五、智能化升级:降本增效的关键路径1. 故障预测与管理(PHM)AI 算法应用:基于振动频谱分析(如 B&K 2692 采集器)和机器学习模型,预测链轮磨损剩余寿命(精度 ±10%)、减速器齿轮裂纹扩展趋势,实现性维护。远程运维:通过 5G 网络将设备数据上传至云端平台(如华为 FusionPlant),工程师可远程调整变频器参数、诊断故障,平均故障处理时间缩短 70% 以上。2. 自适应控制技术负载动态匹配:采用区域化载荷模型(如中煤张煤机的 “三段式” 控制策略),根据煤量分布自动调节刮板速度(范围 0.8-1.5m/s),空载功率降低 20%。智能张紧系统:机尾配置伺服液压缸(行程精度 ±0.1mm),根据链条弹性变形实时调整张紧力,避免过松或过紧。六、维护成本:长期效益的核心考量1. 常规维护润滑周期:链轮轴承每 200 小时加注高温锂基脂(滴点≥260℃),链条每运行 50 小时喷涂专用润滑剂(如 Castrol Chain Oil 150),维护成本约 2000 元 / 年。易损件更换:刮板平均寿命 6-12 个月(成本约 800 元 / 件),链轮寿命 12-24 个月(成本约 3 万元 / 套),链条寿命 2-3 年(成本约 15 万元 / 条)。2. 智能化维护优势停机时间减少:联想智能检测系统将链条更换时间从 20 小时缩短至 30 分钟,年减少停机损失约 50 万元(按日产 5000 吨煤炭计算)。维护成本降低:中煤张煤机的 550 米超长工作面设备,通过智能调速和耐磨材料应用,年均维护成本降低 35%,约 23 万元 / 年。七、行业标杆案例1. 中煤张煤机出口印尼项目核心配置:SGZ1100/6000 刮板输送机(运距 550 米、输送量 3000t/h),采用 Φ60 等节距链传动系统(寿命 40%)和自适应智能调速系统(能耗降低 15.8%)。技术突破:首次实现 550 米运距下的链条张力梯度控制,链环变形量控制在 ±1.5mm 以内,整机过煤量达 300 万吨无大修。2. 王家岭煤矿智能化改造系统升级:引入联想刮板运输机巡检系统,通过 3D 扫描(精度 ±0.2mm)和 AI 识别(准确率 99.7%),提前 3-6 个月预警链环裂纹,维护效率 80%。八、选型建议1. 工况匹配煤炭综采:优先选择 23MnNiMoCr54 链条 + NM400 中部槽 + 智能变频驱动,如中煤张煤机 SGZ1000/3×1000 型。金属矿山:表面堆焊耐磨合金链条 + Cr-Mo-V 系链轮 + 液压张紧,如三一重装 SGB764/400 型。化工 / 食品行业:采用 316L 不锈钢刮板 + 聚氨酯涂层槽体 + 防爆电机,如江苏鹏飞 MZ 型埋刮板输送机。2. 品牌与服务头部品牌:中煤张煤机、三一重装、天地科技等,技术成熟度高,售后服务响应时间≤24 小时。性价比选择:山西天罡、东台申达等,提供定制化解决方案,设备价格较头部品牌低 10%-15%。九、未来趋势材料创新:高强度铝合金(如 Al-Zn-Mg-Cu 系)和碳纤维增强复合材料(CFRP)将逐步应用于刮板和链条,重量减轻 30%-50%,耐腐蚀性能 5 倍以上。能源转型:氢燃料电池驱动(如丰田 Mirai 系统)和超级电容储能技术将替代传统电机,实现零碳排放,适用于绿色矿山或港口。数字孪生:基于 ANSYS Twin Builder 建立刮板输送机虚拟模型,实时模拟不同工况下的运行状态,优化维护策略和能耗管理。通过以上多维度的质量把控,刮板输送机可实现高可靠性(MTBF≥1000 小时)、低维护成本(年均维护费用≤设备原值 5%)、长使用寿命(整机设计寿命 10 年以上),为用户创造显著的经济效益和保障。


衡泰重工机械制造(怒江市分公司)专业制作 怒江就近矿石颗粒NE斗提机、怒江本地SJ80型加湿搅拌机厂家等。几年来,凭借着广大客户的支持和信赖,凭借着奋斗目标自身忠诚优质的服务,凭借着“诚信、和谐、、创新的精神,我们取得了长足的发展,成为同行业中的优质供应商。我司是一家集 云南怒江就近SJ型粉尘加湿搅拌机厂家、怒江本地附近密封式无轴螺旋输送机制造﹑销售、售后服务为一体的专业性公司。为了铸就一个永远的品牌,更为赢得客户广泛的信任,我们一直在努力,在管理上抓质量促效益。从市场调查、产品设计、生产工艺、原材料采购计量、产品检验销售到售后服务都坚持以客户为中心的原则,严格完善了质量管理体系;销售的产品在设备上,实现了流水化作业,并配置了先进的检验检测设备;在技术上不断加强与大院校及科研院所的横向科技协作,重视培养科技力量,充分开发新产品。企业本着“以科技为先导,以质量求生存,以管理出效益,以服务求信誉的经营理念。质量与服务远远超越其他一切,是产品永远满足客户的保证,亦是企业苦心孤诣的经营结果,衡泰重工机械制造(怒江市分公司)衷心希望海内外各界宾朋携手合作,共创辉煌的明天,同收双赢的硕果。
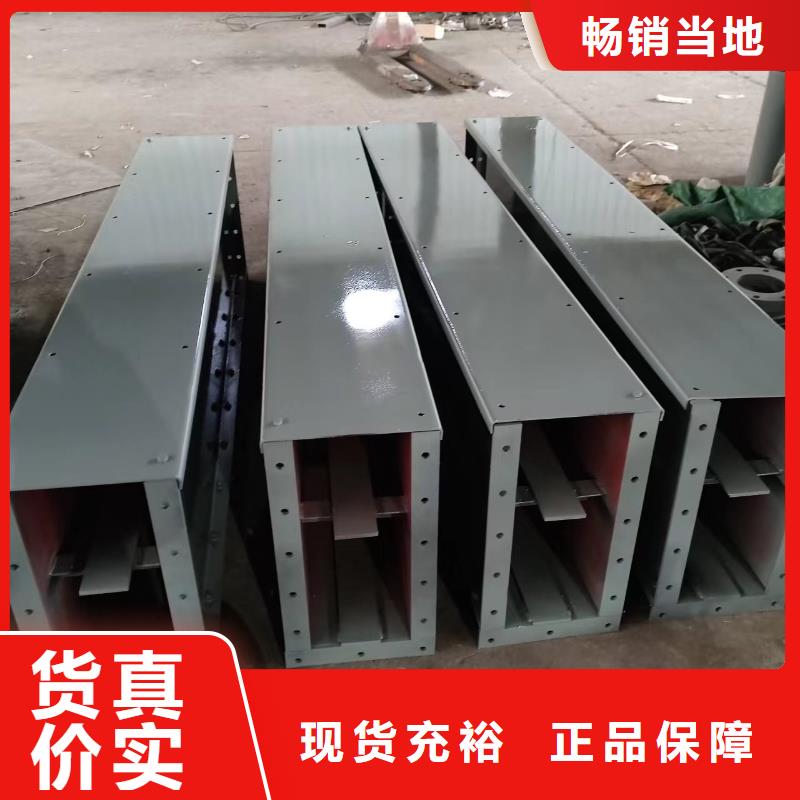

华尔云埋刮板输送机在水平输送时,物料受到刮板链条在运动方向的压力及物料自身重量的作用,在物料间产生了内摩擦力。这种摩擦力保证了料层之间的稳定状态,并足以克服物料在机槽中移动而产生的外摩擦力,使物料形成连续整体的料流而被输送。埋刮板输送机在垂直时,物料受到刮板链条在运动方向的压力,在物料中产生了横方向的侧面压力,形成了物料的内摩擦力。同时由于下水平段的不断给料,下部物料相继对上部物料产生推移力。这种摩擦力和推移力足以克服物料在机槽中移动而产生的外摩擦阻力和物料自身的重量,使物料形成了连续整体的料流而被。、整机装配工艺(精度匹配与稳定性控制) 1. 装配流程(按“机头→机身→机尾→链条”顺序) 步骤1:机头装配 机头架固定在工装平台(水平度≤0.1mm/m)→ 减速器与机头架连接(输入轴与电机轴同轴度≤0.1mm,用百分表检测)→ 主动链轮安装(键连接,轴向窜动量≤0.2mm)→ 加装防护罩(间隙≤12mm); 步骤2:机身与机尾装配 中部槽逐节拼接(哑铃销连接,螺栓预紧力矩按规格:M20为300N·m,M24为500N·m)→ 机尾架安装(与机头架中心线偏差≤5mm,拉线校准)→ 调整液压张紧装置(预压至0.3MPa,预留50mm调节量); 步骤3:链条与刮板装配 链条绕经机头/机尾链轮→ 刮板通过螺栓与链条固定(防松方式:双螺母+弹簧垫圈,预紧力矩≤螺栓屈服力矩80%)→ 调整链条张紧度(空载量30~50mm,手动按压检测); 步骤4:部件安装 沿机身每10~15m装急停拉绳开关→ 机头/机尾装跑偏传感器(触发角度15°±2°)→ 电机回路串联过载保护器(动作电流1.2~1.5倍额定值)。 2. 关键装配精度要求 装配项目 精度要求 检测工具 不合格影响 机头机尾同轴度 ≤5mm/10m 激光准直仪 链条跑偏、单侧磨损 链条张紧度量30~50mm(中间位置) 钢板尺 跳齿(过松)、轴承过载(过紧) 刮板间距 误差≤2mm 卷尺 物料输送不均、局部过载 防护罩间隙≤12mm塞尺 隐患(手指伸入) ### 四、质量检测与认证(合规出厂) 1. 过程检测(关键工序把控) 部件检测:链条破断拉力(≥标准值95%)、机槽焊接探伤(Ⅱ级合格)、链轮齿面硬度(HRC4855); 装配检测:空载运行2h(电机电流≤额定30%,轴承温度≤70℃,噪音≤85dB)、负载试验(125%额定负载运行30min,过载保护器触发)。 2. 出厂检测(全性能验证) 性能测试:输送量(≥设计值95%)、链速(偏差±5%)、制动距离(≤1.5m,紧急制动时); 测试:急停开关响应时间(≤0.5s)、接地电阻(≤4Ω)、防爆设备气密性(0.1MPa气压,1h无泄漏); 外观检测:涂层均匀性(厚度≥80μm,无流挂)、标识完整性(型号、参数、MA标志清晰)。 3. 行业认证(按场景获取) 矿山设备:通过煤安认证(MA),需做井下试运行(300h无故障)、阻燃抗静电测试(符合MT/T 113); 食品设备:通过食品认证(GB 16754),接触物料部件做微生物检测(菌落总数≤100CFU/cm2); 化工设备:通过防爆认证(Ex d IIB T4),电气部件做火花试验(无引燃现象)。### 五、场景化制造差异(定制化工艺) 1. 矿山重载场景 结构强化:机头架用20mm厚Q355B+双H型钢加强筋,机槽槽帮用NM500耐磨钢(厚度16mm); 工艺优化:链条焊接用激光焊(焊缝强度提高15%),链轮齿面堆焊WC硬质合金(耐磨性提高3倍); 检测加码:整机做150%过载试验(1h无变形),链条做疲劳试验(100万次循环无裂纹)。 2. 食品卫生场景 材质定制:所有接触部件用304/316L不锈钢,避免碳钢接触; 工艺优化:机槽焊接用氩弧焊(无焊渣,内壁抛光Ra≤0.4μm),无死角结构(避免物料残留); 检测特殊:做CIP清洗测试(120℃高温水冲洗,无残留),润滑剂用食品级(符合GB 4853)。 3. 高温/腐蚀场景 高温(≤800℃):机槽内衬铸石板(Al?O?含量≥95%),链条用310S耐热钢,轴承装冷却套(通循环水); 腐蚀(酸碱):整机用316L不锈钢+PTFE涂层,液压系统用氟橡胶密封件,紧固件用哈氏合金(耐蚀性提高5倍)。### 六、制造趋势(智能化与绿色化)1. 智能化制造:引入焊接机器人(效率提高30%,精度±0.1mm)、数字孪生技术(模拟装配误差,提前修正)、物联网传感器(实时监测焊接温度、压力);2. 绿色制造:采用循环再生钢(占比≥30%,降低碳排放)、无磷除锈工艺(减少污染)、水性涂料(VOC排放降低80%);3. 模块化制造:将机头、机身、机尾设计为标准模块(互换性≥90%),缩短交货周期(从60天缩至30天)。若需针对某一部件(如高温链条、食品级机槽)的具体制造工艺,或某类场景(如井下综采刮板机)的认证流程展开细节,可随时告知,我会提供专项工艺方案与标准依据。
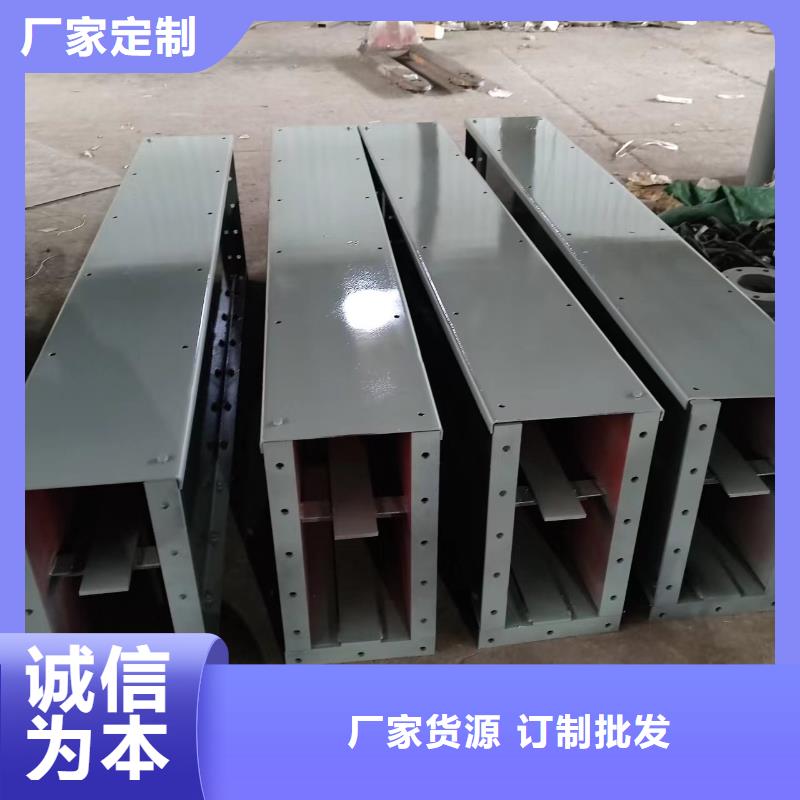


选购MS埋刮板输送机可定制2026来云南省怒江市找衡泰重工机械制造(怒江市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:刘女士-【18731729180】,地址:[云南省怒江市福贡县上帕镇拉甲木底村拉甲木底沪滇协作产业园区1幢]。